Ссылки


§ 4. Точность обработки
В условиях серийного и массового производства точность механической обработки деталей должна обеспечивать их взаимозаменяемость, т. е. детали должны быть изготовлены с такой точностью, которая исключает их подгонку при сборке изделий.
Необходимую точность изготовления взаимозаменяемых деталей регламентирует ГОСТ 6449-76 "Изделия из древесины и древесных материалов. Допуски и посадки". В ГОСТе установлено 9 квалитетов, причем 12-13-й квалитеты основные в серийном и массовом производстве мебели.
На точность обработки деталей оказывают влияние ряд технологических факторов, воздействуя на которые рабочий может добиться наилучших результатов обработки. К их числу прежде всего следует отнести создание базовых поверхностей у обрабатываемых заготовок, правильное базирование заготовок в процессе обработки, способы обработки.
Обработка заготовок на станках и ручным инструментом начинается с создания у заготовок базовых поверхностей, которые в процессе дальнейшей обработки заготовок используют для их установки, измерения и разметки. Базовые поверхности, применяемые для установки заготовки в станке или приспособлении, принято называть установочной базой. Установочной базой могут быть только технологические поверхности. Базовые поверхности, которые служат для измерения деталей, отсчета размеров, разметки, принято называть измерительными базами. Измерительными базами могут быть также риски и точки!
При обработке заготовок ручным инструментом базовые поверхности в готовом изделии обычно ориентируют в сторону наружных и внутренних видимых поверхностей. Поэтому их называют лицевыми сторонами и после обработки отмечают карандашом волнистой линией.
Количество базовых поверхностей и их расположение в обрабатываемой заготовке может быть различным и зависит от сложности изготовляемой детали и выбранного технологического процесса обработки. При обработке прямолинейных заготовок в заданный размер базовыми поверхностями являются отфугованные пласть и кромка заготовки. Выбор базовых поверхностей при нарезке шипов и проушин, выборке гнезд, сверлении отверстий, торцевании заготовок и т. п. обычно более сложен. Например, базовыми поверхностями шиповых брусков рамки с формирующим внутренним проемом будут служить кромки, щечки и заплечики шипов (рис. 5,а). В этом случае от точности расстояния между заплечиками шипов зависит точность внутреннего формирующего проема рамки по ширине.
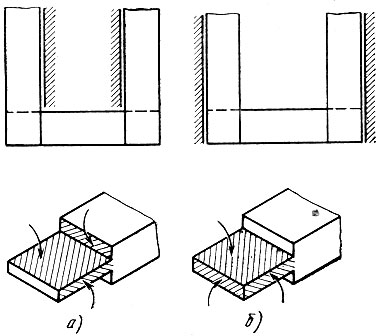
Рис. 5. Пример выбора базовых поверхностей шиповых брусков рамки: а - формирующей проем, б - входящей в проем
При изготовлении рамок, входящих в проем, базовыми могут быть те же поверхности, что и у рамок с внутренним формирующим проемом. В этом случае, чтобы обеспечить требуемую точность рамки по ширине, ее дополнительно обрабатывают после сборки. Однако указанную точность рамки можно обеспечить и при ее сборке, базируясь на торцевые кромки шипов. В этом случае базовыми поверхностями шиповых брусков рамки будут щечки, боковые и торцевые кромки шипов (рис. 5, б). Правильный выбор и высокая точность обработки базовых поверхностей служат гарантией точности изготовления детали в целом. В процессе обработки не следует без надобности менять выбранную базу для выполнения тех или иных операций. При смене баз появятся дополнительные погрешности по отношению новых баз к старым. Поэтому для повышения точности обработки необходимо стремиться использовать одну и ту же базу для выполнения возможно большего числа операций.
Базирование деталей необходимо и при сборке изделий. Совокупность базовых поверхностей, с помощью которых определяют положение детали относительно других деталей при сборке, называют сборочной базой. В приведенном на рис. 5 примере сборочные базы совпадают с установочными, так как и при сборке рамок в качестве баз используют боковые и торцевые кромки, щечки и заплечики шипов. Однако совпадение установочных и измерительных баз со сборочными может быть только частичным. Для наибольшей точности изготовления изделий необходимо стремиться к тому, чтобы установо